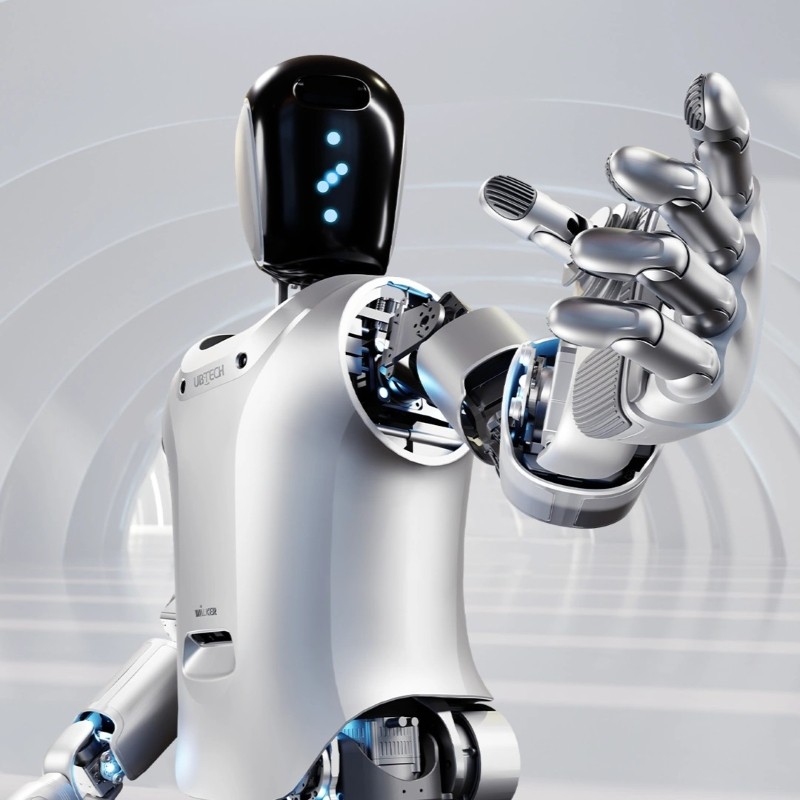
Токарный обрабатывающий центр с ЧРС, работающий в три смены, обнажает самое слабое звено любого плана автоматизации: от двух до четырех минут за цикл, которые оператор тратит на перемещение между станком, конвейером для стружки и контрольно-измерительной станцией. Именно это время на передвижение, а не цикл резки, определяет производительность. Гуманоидный заводской робот UBTECH Walker S разработан именно для этого класса задач — двуногая платформа ростом 170 см и весом 68 кг, переносящая полезную нагрузку 10 кг при ходьбе на базе конструкции с 41 степенью свободы (DOF) и пиковым крутящим моментом в суставах 220 Н·м. При внедрении в металлообработку робот Walker S применялся для загрузки станков, перемещения заготовок и готовых деталей, а также для визуального контроля износа инструмента, где его конвейер восприятия со временем отклика менее 80 мс и точность стыковки в 1 см обеспечивают повторяемость передачи несмотря на масляный туман и вибрацию пола. Компания Beijing Zhongping Technology Co.,Ltd. держит блоки Walker S на региональном складе с входным контролем, проверкой нулевых точек сочленений и 12-месячной гарантией, распространяющейся на актуаторы, контроллеры и аккумуляторные модули. Для производственных бригад, борющихся с дефицитом операторов в ночную смену, вопрос больше не в том, сможет ли гуманоид дотянуться до станка, а в том, сможет ли окружающий техпроцесс выдержать его присутствие.
Технические характеристики
Высота: 170 см (в положении стоя, ±2 см)
Вес: 68 кг (с установленным аккумуляторным блоком)
Степени свободы: 41 (ловкие руки с 6 степенями свободы (6-DOF) и массивом тактильных датчиков)
Полезная нагрузка (пешая ходьба): 10 кг (стабильность походки сохраняется при номинальной нагрузке)
Полезная нагрузка (статический подъем двумя руками): 25 кг (в стационарном положении, обеими руками)
Максимальный крутящий момент в суставах: 220 Н·м (интегрированные поворотные актуаторы)
Скорость ходьбы: 4 км/ч (максимальная постоянная)
Аккумулятор: LiFePO4 48 В / 12 А·ч, блок весом 3,4 кг
Время работы: 2,0 ч (комплексный рабочий цикл обслуживания станков)
Время зарядки: 2,5 ч (0–100%, зарядное устройство 600 Вт)
Задержка восприятия: <80 мс (сквозной визуальный конвейер)
Точность навигации: 10 см глобальная, 1 см точная стыковка
Высота преодоления ступени: 3 см (максимальный переход по неровной поверхности)
Степень защиты оболочки: IP54 (пыль и брызги)
Интерфейсы связи: Wi-Fi 2,4/5 ГГц, гигабитный Ethernet, шина реального времени EtherCAT
Рабочая температура: 0–40 °C (номинальный диапазон, без снижения номинальных характеристик)
Инженерные узкие места и распространенные промышленные режимы отказов
Попадание стружки, тепловой дрейф и тайм-ауты сторожевого таймера связи составляют подавляющее большинство незапланированных остановок робота Walker S в условиях механической обработки. Мелкая стружка ведет себя иначе, чем общая промышленная пыль: частицы размером менее 50 мкм проходят через внешние кромки уплотнений на запястьях и голеностопных суставах, а затем смешиваются со смазкой редуктора, образуя абразивную пасту, которая ускоряет износ подшипников на порядок. Первым симптомом редко бывает критический сбой. Он проявляется как потеря повторяемости по четвертой и пятой осям, обычно в виде 0,3–0,8 мм позиционного разброса, который операторы списывают на люфт приспособлений, пока деталь не будет забракована.
Срабатывания защиты от перегрузки по току в суставах следуют по предсказуемой траектории эскалации после того, как загрязнение закрепляется внутри. Контроллер регистрирует повышенное потребление тока во время фаз ускорения, а затем выдает событие перегрузки E-117, когда заданный крутящий момент превышает пределы профиля. Технические специалисты, которые просто сбрасывают аварийный сигнал и продолжают производство, превращают исправный сустав в заклинивший редуктор в течение 200–300 часов работы. Масляный туман создает второй режим отказа: конденсация внутри приборного отсека туловища повышает внутреннюю влажность выше порогового значения в 60% и вызывает периодические сбои связи энкодеров, которые исчезают при высыхании шкафа, что делает их крайне трудно воспроизводимыми во время визита для технического обслуживания.
Тайм-ауты сторожевого таймера на интерфейсе со стороны завода образуют третье повторяющееся узкое место. Когда цикл сканирования ПЛК (PLC) и многоадресная рассылка обнаружения DDS робота конкурируют в несегментированной виртуальной локальной сети (VLAN), биты квитирования приходят с опозданием или не приходят вовсе, и робот выполняет контролируемую остановку, которая выглядит для руководителя линии как аппаратный сбой. Сегментация трафика робота в выделенную VLAN с включенной функцией отслеживания IGMP (IGMP snooping) полностью устраняет этот класс остановок, и это не стоит ничего, кроме изменения конфигурации коммутатора.
Внутренняя аппаратная устойчивость и механизмы минимизации
Архитектура суставов Walker S объединяет бесщеточный двигатель постоянного тока с волновым редуктором и перекрестно-роликовым выходным подшипником — топология, выбранная ради получения выхода без люфта, а не ради максимальной скорости. Двойные энкодеры — один на валу двигателя, другой на выходе редуктора — позволяют контроллеру сравнивать заданное и фактическое положение на каждом цикле управления, что делает дрейф энкодера обнаруживаемым до того, как он станет видимой погрешностью движения. Разница между двумя показаниями является диагностическим сигналом; нарастающее расхождение по одной оси указывает на износ редуктора, в то время как расхождение, возникающее одновременно по нескольким осям, указывает выше по цепочке на контроллер или силовой каскад.
Измерение крутящего момента в каждом суставе снабжает контроллер движений всего тела данными об усилиях с частотой 1 кГц, обеспечивая адаптивную податливость при введении детали и обнаружение заклинивания без внешнего датчика силы/момента на запястье. Когда захват встречает сопротивление, превышающее запрограммированное пороговое значение, контроллер выполняет контролируемый отвод вместо того, чтобы стопориться о препятствие. Это поведение защищает редуктор от скачка крутящего момента, который в противном случае поглощался бы зубьями шестерен.
Тепловой путь пролегает от каждого двигателя через алюминиевый теплораспределитель в корпус сустава, причем поверхность корпуса служит основным излучающим элементом. Постоянная температура окружающей среды выше 40 °C снижает тепловой запас и заставляет контроллер применять снижение номинальных характеристик по току, что проявляется как более медленное ускорение сустава, а не как ошибка. Герметизация основана на двухступенчатой кромчатой конструкции на вращающихся стыках; внешняя кромка справляется с брызгами и крупными частицами, в то время как внутренняя кромка обеспечивает барьер, имеющий значение для загрязнений размером менее 50 мкм. Концевые тактильные массивы пальцев используют податливый полимер поверх емкостного слоя датчика, причем изнашиваемым элементом является полимер, а не датчик под ним.
Протокол внедрения и меры предосторожности при вводе в эксплуатацию
Ввод в эксплуатацию начинается с сигнатуры крутящего момента, а не с проверки движения. При включенном и неподвижном роботе каждый из 41 сустава выполняет фиксированную 90-секундную последовательность под известной нагрузкой, а контроллер записывает потребление тока, повышение температуры и дельту энкодера с частотой 1 кГц. Этот базовый файл становится эталоном, по которому оценивается каждое будущее сервисное событие, и это самый ценный диагностический актив, которым владеет предприятие для данного устройства. Пропуск базового измерения превращает каждое последующее решение по техническому обслуживанию в гадание на кофейной гуще.
Вторым этапом является проверка условий окружающей среды на конкретном рабочем месте. Температура окружающей среды, концентрация воздушных частиц и вибрация пола измеряются в течение полной производственной смены, а не выборочной проверкой, поскольку ячейка литейного производства может колебаться на 12 °C между первой и третьей сменами. Эти измерения определяют, достаточна ли стандартная конфигурация уплотнений или требуется вариант с герметичными суставами. Досягаемость инструмента проверяется по реальной рабочей зоне при открытых дверях станка, так как симуляция на пульта обучения не выкроет столкновение между предплечьями робота и ограждением конвейера для стружки.
Конфигурация порогов ошибок является третьей мерой предосторожности. Пределы перегрузки по току и обнаружения заклинивания по умолчанию установлены консервативно для общего использования и будут вызывать ложные остановки при работе с тяжелыми деталями. Их повышение без данных навлекает риск повреждения редуктора; правильным подходом является запуск производства в теневом режиме в течение 72 часов, сбор профиля реального пикового тока для каждой задачи, а затем установка пороговых значений на 20% выше наблюдаемого максимума. Только после того, как данные теневого режима подтвердят время цикла и поведение при ошибках, полномочия по выполнению задачи передаются от существующего техпроцесса роботу.
Часто задаваемые вопросы (FAQ)
Q1: Какие показатели наработки на отказ (MTBF) применимы к роботу Walker S при непрерывной работе по обслуживанию станков?
Модули суставов рассчитаны на 20 000 часов MTBF при номинальной нагрузке и температуре окружающей среды 25 °C, в то время как аккумуляторный блок и тактильные массивы кончиков пальцев имеют значительно меньшие показатели — примерно 6000 и 8000 часов соответственно. Полевые данные из круглосуточных обслуживающих ячеек показывают, что первая внеплановая остановка обычно происходит из-за перегрева системы управления батареей (BMS), а не из-за механической поломки. Компания Zhongping отслеживает эти интервалы для каждого устройства и отмечает окна для замен до того, как паттерн третьей смены обнажит их.
Q2: Какие коды ошибок появляются чаще всего, когда робот работает внутри рабочей зоны станка с ЧРС?
Преобладают дрейф энкодера и перегрузка по току в суставах, и оба этих явления обычно прослеживаются до попадания стружки или охлаждающей жидкости на уплотнения запястья, а не до программного обеспечения управления. Постоянная перегрузка по току E-117 по четвертой и пятой осям почти всегда указывает на стружку, забитую во входную часть редуктора, а не на электрический дефект. Наша инженерная команда в Zhongping сопоставляет эти коды с двухстраничной диагностической блок-схемой во время ввода в эксплуатацию, чтобы ремонтная бригада устраняла физическую причину вместо сброса будильника (ошибки).
Q3: Как часто следует заменять смазку волнового редуктора?
При работе в условиях чистой сборки обслуживания смазки через 1500 часов работы и полной замены через 5000 часов вполне достаточно. Металлообрабатывающие среды сокращают этот интервал, поскольку мелкая стружка действует как абразивная суспензия, попадая в полость сустава. Наши инженеры по вводу в эксплуатацию обычно сокращают интервал вдвое до 750 часов для ячеек обслуживания станков и записывают сигнатуру крутящего момента после каждого обслуживания для раннего выявления отклонений.
Q4: Какие элементы профилактического обслуживания несут в себе наибольший риск отказа в первый год?
Угасание емкости аккумулятора, целостность уплотнений запястья и расслоение датчиков на кончиках пальцев создают большинство обращений по техобслуживанию в первый год. Ни одно из них не приводит к немедленной жесткой остановке, поэтому их часто обнаруживают только после того, как точность позиционирования уже ухудшилась. Служба технической поддержки Zhongping поставляет комплект запасных частей на первый год, содержащий один аккумуляторный блок, два набора уплотнений запястья и четыре тактильные накладки на единицу оборудования.
Q5: Как выполняется базовое измерение крутящего момента суставов для обнаружения износа до того, как он вызовет погрешность позиционирования?
Сигнатура крутящего момента фиксируется в каждом из 41 сустава во время ввода в эксплуатацию, причем робот выполняет фиксированную 90-секундную последовательность движений под известной нагрузкой. Повторные выборки каждые 500 часов работы и сравнение с этой базовой линией выявляют деградацию подшипников или редуктора за 200–400 часов до того, как она проявится в виде потери повторяемости. Команда интеграции Zhongping доставляет базовый файл вместе с устройством и обучает обслуживающий персонал процедуре сравнения.
Q6: Может ли робот сообщать о своем состоянии здоровья на заводской ПЛК (PLC) или в историческую базу данных (historian)?
Бортовой контроллер публикует температуру суставов, потребление тока, состояние заряда аккумулятора и активные коды ошибок через пограничный шлюз (edge gateway) в виде узлов OPC UA. Отображение этих данных в заводском историке превращает обслуживание робота из процедуры экстренного вызова в упражнение по отслеживанию трендов. Beijing Zhongping предварительно настраивает пространство имен для 38 тегов состояния, чтобы они появлялись в браузере тегов ПЛК при первом включении питания.
Q7: Что сигнализирует о том, что аккумуляторный блок нуждается в замене, а не в очередной подзарядке?
Падение времени работы ниже 75 минут при рабочем цикле, который ранее обеспечивал 120 минут, является самым четким индикатором, и он обычно наступает в пределах 60 циклов после первого предупреждения о емкости. Блок, который завершает зарядку менее чем за 60 минут, но обеспечивает короткое время работы, перешел в стадию ускоренного угасания и должен быть выведен из эксплуатации. Наш складской и логистический отдел держит сменные блоки на полке, чтобы замена не простаивала ячейку в течение недели.
Q8: Как робот восстанавливается после аварийной остановки посреди цикла?
Восстановление следует по определенной последовательности повторного поиска исходного положения (re-homing), а не по немедленному возобновлению работы, поскольку положения суставов должны быть повторно проверены по обученному пути перед возобновлением движения. Контроллер регистрирует причину остановки, углы суставов в момент остановки и истекшее время в ПЛК, что позволяет инженерам отличать реальное препятствие от ложного срабатывания. Выездные инженеры Zhongping включают этот анализ журналов в стандартную 90-дневную проверку состояния здоровья.
Q9: Какие экологические пределы должны вызывать решение о снижении номинальных характеристик (derating) в литейном цехе или ячейке механической обработки?
Температура окружающей среды выше 40 °C, постоянная вибрация свыше 2 м/с² и переносимые по воздуху частицы тяжелее обычного тумана мехобработки выводят робота за пределы его номинального диапазона. Непрерывная работа в таких условиях снижает показатель MTBF суставов примерно на 30% и ускоряет деградацию уплотнений. Наша инженерная команда в Zhongping проводит обследование площадки перед отгрузкой и указывает стандартную конфигурацию или конфигурацию с герметичными суставами на основе измеренных значений.
Q10: Какая документация прилагается к устройству для поддержки долгосрочного технического обслуживания?
Каждый Walker S поставляется со словарем кодов ошибок, файлом базовых характеристик крутящего момента, отчетом о вводе в эксплуатацию и графиком профилактического обслуживания, привязанным к часам работы. Словарь кодов ошибок используется чаще всего, поскольку он связывает каждый код с физической причиной и необходимым инструментом. Компания Zhongping Technology предоставляет шаблон журнала технического обслуживания в бумажном и цифровом форматах и рассматривает первые три записи с командой заказчика.
FAQ
1. Кто мы?
Beijing Zhongping Technology Co., LTD. (北京众平科技股份有限公司) является глобальным поставщиком услуг в области промышленной электроавтоматизации, научно-исследовательской, проектно-конструкторской, маркетинговой, технической сервисной компанией, специализирующейся на промышленном интернете, а также на услугах международного импорта и экспорта.
2. Что вы можете купить у нас?
ПЛК (PLC), инверторы, человеко-машинные интерфейсы, гидравлические изделия, низковольтное распределительное оборудование, промышленные роботы и комплектующие.
3. Есть ли товар в наличии или его нужно закупать у другого поставщика?
У нас большой складской запас товаров и собственный склад.
4. Какие у нас преимущества перед другими поставщиками?
Наша компания имеет большой объем запасов и несколько складов, а также офисы в крупных промышленных провинциях и городах страны, и ряд зарубежных сервисных центров. Мы предоставляем комплексные услуги по интеллектуальному производству в режиме "одного окна", экономя ваши усилия, рабочую силу и затраты.
5. Можете ли вы предоставить 100% новые оригинальные аутентичные продукты?
Мы продаем только новые оригинальные подлинные товары, без восстановления, без подделок, только от оригинального завода!
6. Сколько времени занимает доставка?
При наличии товара на складе доставка занимает 2-3 рабочих дня; при большом количестве — 5-7 рабочих дней после получения оплаты; если это нестандартная модель, это займет некоторое время, мы сообщим вам точное время доставки.
7. Доступна ли техническая поддержка?
Конечно, у нас есть профессиональная техническая команда, которая поможет вам решить технические проблемы.
8. Как мы гарантируем качество?
У нас три процесса контроля качества товаров.
1). Наши инженеры регулярно инспектируют производство и контроль качества на заводе.
2) Входящие материалы проверяются опытными инженерами по закупкам, прежде чем они могут быть помещены на склад.
3). Не менее 2 человек из отдела логистики перекрестно проверяют товары перед отправкой.
9. Можете ли вы гарантировать безопасную и надежную доставку вашей продукции?
Да, мы строго используем международную стандартную упаковку. Мы также используем специальную упаковку для опасных грузов и холодильную доставку для товаров, требующих температурного режима. Специальная упаковка для товаров и стандартная упаковка для общих грузов могут повлечь за собой дополнительные расходы.
10. Как насчет фрахта?
Стоимость зависит от того, как вы решите получить товар. Экспресс — обычно самый быстрый, но и самый дорогой способ. Морские перевозки — лучшее решение для больших объемов товаров. Точная стоимость доставки зависит от суммы покупки, количества и веса вашего заказа. Пожалуйста, не стесняйтесь обращаться к нам для получения дополнительной информации.
 +86 010-64225983
 +8613811814778

 Дом 26, община Лиюань, район Чаоян, Пекин, Китай