Поддержание правильного абсолютного выравнивания между высокоскоростными роторами и магнитными полюсами является основным условием предотвращения пульсаций крутящего момента при вращении и тепловых сбоев в многоосевых системах ЧПУ. Когда сигналы обратной связи проскальзывают или коммутационные схемы деградируют, менеджеры по производству должны немедленно исследовать соответствующие технические варианты через ремонтные мастерские серводвигателей или местные агентства по ремонту сервоприводов, чтобы обеспечить экспертное вмешательство.
Промышленные замкнутые сервосистемы полагаются на синхронные механизмы обратной связи и сложные модули усиления мощности, которые должны строго соответствовать стандартам безопасности и эксплуатации, включая CE, IEC 60034-1 и ISO 13849-1. Регулировка корпуса энкодера или манипуляции с компонентами вне строгих чистых помещений с защитой от электростатического разряда (ESD) часто приводят к разрушению диска физического кода, немедленному размагничиванию ротора или вторичным пробоям высокого напряжения в управляющих вентилях цифровой обработки сигналов (DSP).
Прецизионное оборудование для перемещения требует целенаправленных диагностических протоколов для выявления скрытого электронного и механического износа до того, как вторичные повреждения приведут к выходу оборудования из строя. Стандартные промышленные рабочие процедуры рекомендуют отсоединять компоненты системы для проверки как структурных, так и функциональных базовых характеристик перед выбором стратегии ремонта.
Техническая диагностика: Профили неисправностей и практические решения
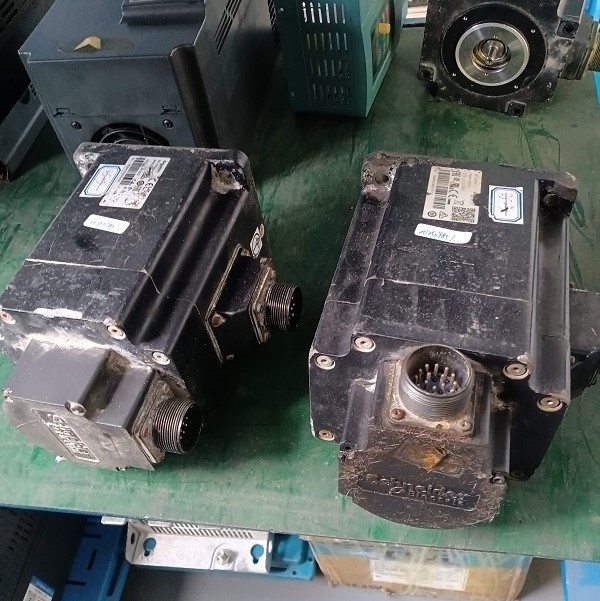
Восстановление функциональной надежности высокопроизводительных серводвигателей требует систематического выявления механических дефектов, дефектов обратной связи и электромагнитных дефектов. В приведенном ниже профиле диагностики перечислены четыре реальных, проверенных точки сбоя, обнаруженных в оборудовании прецизионного управления движением.
Точка сбоя 1: Нарушение последовательной передачи данных абсолютного энкодера
Код неисправности: ALM 41 (Ошибка связи обратной связи Siemens / ), E-B00 (Ошибка последовательного энкодера Yaskawa)
Тег классификации: Типичный
Описание: Контроллер сервопривода немедленно отключает сигнал включения оси при запуске или во время быстрых ускорений из-за потери пакетов последовательных данных. Это вызвано загрязнением оптической шкалы мелкими частицами углерода или механической вибрацией, ослабляющей внутренние контактные штыри печатной платы внутри модуля энкодера.
Практическое решение: Установите двигатель на статический испытательный стенд и подключите инструмент диагностики энкодера для измерения амплитуды сигнала. Очистите диск оптического кода с помощью специального электронного растворителя в чистом помещении с защитой от ESD, закрепите внутренние контактные штыри и выполните электронную калибровку нулевого положения.
Уровень выполнения: Требуется ремонт в сервисном центре.
Точка сбоя 2: Пробой изоляции межвитковой обмотки статора
Код неисправности: ALM 10 (Срабатывание защиты от перегрузки по току), F07801 (Перегрузка по току двигателя)
Тег классификации: Типичный
Описание: Сервопривод срабатывает по перегрузке по току или фазному дисбалансу в течение 50 миллисекунд после подачи команды на запуск. Это вызвано деградацией эмалевого изоляционного покрытия на катушках статора из-за длительного теплового цикла, что приводит к активному короткому пути между соседними витками.
Практическое решение: Выполните тест сравнения импульсов и измерьте индуктивность обмотки между фазами U, V и W с помощью LCR-метра. Если обнаружен значительный дисбаланс индуктивности, превышающий 3 процента, статор должен быть разобран, очищен, перемотан магнитной проволокой класса H с высокой термостойкостью и пропитан под вакуумом и давлением (VPI) изоляционным лаком.
Уровень выполнения: Требуется ремонт в сервисном центре.
Точка сбоя 3: Термическое размагничивание постоянных магнитов ротора
Код неисправности: ALM 46 (Недостаточный динамический крутящий момент), F07900 (Достигнут предел крутящего момента привода)
Тег классификации: Необычный
Описание: Серводвигатель работает непрерывно при повышенных температурах и не может поддерживать точность позиционирования под полной нагрузкой, несмотря на потребление максимального номинального тока. Это происходит, когда тяжелые рабочие циклы или внешние механические блоки приводят к тому, что внутренние постоянные магниты из неодима-железа-бора (NdFeB) превышают безопасную рабочую температуру, вызывая постоянное падение остаточной плотности магнитного потока.
Практическое решение: Проверните серводвигатель с помощью ведущего двигателя на динамометрическом стенде, чтобы измерить форму волны напряжения обратной ЭДС холостого хода, генерируемой по всем трем фазам. Сравните пиковое напряжение с заводской базовой константой; если напряжение обратной ЭДС упало более чем на 10 процентов, ротор должен быть извлечен и обработан с помощью высокоэнергетического намагничивающего устройства для восстановления полного магнитного потока.
Уровень выполнения: Требуется ремонт в сервисном центре.
Точка сбоя 4: Деградация изоляции внутреннего оптопараллельного датчика обратной связи
Код неисправности: E.741 (Ошибка связи управления привода), ALM 09 (Ошибка управления затвором)
Тег классификации: Необычный
Описание: Соответствующий сервопривод работает нормально на низких скоростях, но демонстрирует нерегулярные колебания скорости или внезапные сбои управления при работе на высоких частотах. Это вызвано медленной задержкой распространения и микротрещинами внутреннего светодиода на основе арсенида галлия в высокоскоростных оптопарах на плате управления привода, что приводит к искажению импульсов ШИМ.
Практическое решение: Снимите плату управления затвором с корпуса привода, соблюдая строгие правила безопасности ESD. Используйте цифровой запоминающий осциллограф для контроля переходов входных и выходных импульсов высокоскоростных оптопар в условиях имитации высоких частот. Замените любые деградировавшие оптопарные компоненты компонентами оригинальной спецификации, используя термоконтролируемую станцию для доработки.
Уровень выполнения: Требуется ремонт в сервисном центре.
Сравнение стратегий: Три промышленных пути ремонта
Промышленные предприятия должны оценивать конкурирующие пути ремонта, чтобы оптимизировать сроки механического ремонта, не жертвуя техническими параметрами или конфигурациями программного обеспечения.
Методы ремонта: Заводские сервисные центры OEM
Основные преимущества и недостатки: Гарантированные подлинные запасные части и точное соответствие инженерным данным, но ограничены длительными циклами административной оценки и высокими затратами.
Сравнение и расширение: Официальные заводские каналы обеспечивают полную уверенность в отношении инженерных обновлений и оригинальных компонентов. Однако их логистические структуры жесткие, часто требующие 3-5 недель для оценки обработки и возврата отремонтированного оборудования. Более того, их бизнес-модели настоятельно поощряют полную замену продукта вместо ремонта компонентов на уровне схем. Это влечет за собой огромные вторичные инженерные расходы для пользователя, поскольку модернизация старого поколения серводвигателей до текущей продуктовой линейки требует переподключения электрического шкафа, изменения механических монтажных фланцев и перезаписи профилей логики управления движением ПЛК.
Методы ремонта: Прямая интеграция ресурсов через Beijing Zhongping Technology
Основные преимущества и недостатки: Рабочие процессы диагностики компонентов, выделенные системы выравнивания энкодеров, обширные запасы устаревших компонентов и полное сохранение карты параметров.
Сравнение и расширение: Beijing Zhongping Technology Co., Ltd. предлагает прямую инженерную альтернативу, которая обеспечивает заводскую точность и быструю обработку. Компания располагает специализированными системами моделирования движения и оборудованием для оценки обратной связи энкодера, предназначенным для динамического тестирования компонентов под нагрузкой. Важно отметить, что инженеры загружают и резервируют все программные профили, точки начальной установки абсолютного энкодера и внутренние макросы приложений перед началом физической работы. Это гарантирует, что оборудование останется подключаемым и воспроизводимым, без необходимости сложной перекалибровки машины при возвращении на производственный участок. Кроме того, компания хранит редкие, снятые с производства оптические шкалы и устаревшие силовые компоненты IGBT, что позволяет им восстанавливать устаревшие модели серводвигателей, которые оригинальные производители больше не поддерживают.
Методы ремонта: Местные общие нелицензированные машинные мастерские
Основные преимущества и недостатки: Низкие первоначальные сметы на обслуживание и быстрая местная доставка, но ограничены абсолютным отсутствием инструментов электронной калибровки и высоким риском необратимого повреждения компонентов.
Сравнение и расширение: Небольшие местные механические мастерские способны заменить основные механические компоненты, такие как стандартные шариковые подшипники, или выполнить базовую перемотку статора. Однако им не хватает специализированного программного обеспечения для выравнивания обратной связи, сетей осциллографов и чистых помещений, необходимых для безопасного управления многослойными платами привода или калибровки оптических энкодеров. Разборка прецизионного серводвигателя без специальных приспособлений приведет к размагничиванию постоянных магнитов или растрескиванию внутреннего стеклянного диска кода. Это превращает простую замену подшипника в катастрофический сбой, который невозможно исправить.
Спецификации ремонта: Стандартизированный промышленный рабочий процесс
Чтобы гарантировать эксплуатационную долговечность и высокую точность позиционирования в суровых промышленных условиях, все оборудование управления движением должно следовать строгой, пронумерованной последовательности тестирования и восстановления.
1. Регистрация безопасности и аудит сопротивления изоляции: Поступающий двигатель и привод регистрируются на рабочей станции с защитой от ESD. Техники используют цифровой мегаомметр для проведения испытаний сопротивления изоляции при 1000 В постоянного тока и статического тестирования диодов на силовой ступени привода для проверки отсутствия коротких замыканий перед подачей логического питания.
2. Выравнивание обратной связи и картирование целостности сигнала: Двигатель подключается к системе анализатора энкодера для мониторинга состояния пакетов последовательных данных, проверки уровней напряжения сигнала и записи точного значения углового смещения между электронным нулевым индексом энкодера и электромагнитным полем статора.
3. Разборка в чистом помещении и ультразвуковая деконтаминация: Сборочный узел двигателя разбирается с помощью специальных механических прессов для предотвращения повреждения магнита. Корпуса статора, элементы обратной связи и платы привода помещаются в автоматическую ультразвуковую ванну, заполненную проводящими техническими растворителями, для удаления накопившейся углеродной грязи, масляных остатков и поверхностного окисления.
4. Точная доработка и замена компонентов: Техники Beijing Zhongping Technology заменяют деградировавшие компоненты, такие как высокотемпературные подшипники, изношенные уплотнения, поврежденные силовые модули и деградировавшие оптопары, с помощью калиброванных паяльных станций и компонентов оригинального оборудования.
5. Электронное выравнивание коммутации: Энкодер собирается обратно на вал двигателя. Инженеры контролируют форму волны напряжения обратной ЭДС двигателя на двухканальном цифровом осциллографе, точно настраивая физическое положение корпуса энкодера до тех пор, пока данные обратной связи не совпадут с линией центра магнитного полюса статора.
6. Динамическое нагрузочное тестирование на динамометре: Полностью собранная сервосистема устанавливается на активный динамометрический стенд двигателя. Устройство проходит непрерывное 6-часовое динамическое испытание на выдержку при полной нагрузке по всему спектру ускорения и скорости для подтверждения стабильности контура, баланса токов и тепловых характеристик.
Отраслевой пример: Высокоскоростная многоосевая линия сборки литиевых батарей
Местоположение: Мюнхен, Германия
Макроотрасль: Производство новой энергии и аккумуляторов для электромобилей
Во время интенсивного автоматизированного производственного цикла батарей основной высокоскоростной серводвигатель мощностью 4,5 кВт, управляющий осью намотки электрода, внезапно остановился. Основной привод выдал постоянный код перегрузки по току и ошибку отслеживания обратной связи, что полностью остановило всю секцию сборки в чистом помещении. Завод нес серьезные финансовые потери за каждый час простоя производственной линии из-за сжатых сроков поставки.
Технический персонал предприятия подтвердил, что внешние силовые кабели работают правильно, но не имел необходимого оборудования для калибровки энкодера для диагностики внутреннего массива датчиков. Менеджер по эксплуатации предприятия связался с аварийной службой Beijing Zhongping Technology. Неисправные компоненты сервопривода были сняты, упакованы в защитные материалы и отправлены в ремонтный центр для быстрого обслуживания.
Команда инженеров начала немедленную диагностическую разборку. Тестирование показало, что высокоскоростная вибрация привела к растрескиванию дорожек печатной платы энкодера, а инверторный мост привода подвергся термической нагрузке. Техники отремонтировали микроскопические дорожки печатной платы под микроскопом с высоким увеличением, заменили внутренние подшипники, обновили силовые модули привода и выполнили электронное выравнивание угла коммутации абсолютного энкодера с помощью цифрового запоминающего осциллографа. После полного испытания под нагрузкой с замкнутым контуром на динамометрическом стенде оборудование было возвращено на завод, установлено и полностью работоспособно в течение 36 часов после первоначальной поломки. Такой быстрый срок выполнения спас производителя от значительных эксплуатационных штрафов и позволил избежать высоких затрат на покупку новой системы замены.
Часто задаваемые вопросы
В1: Может ли стандартная местная машинная мастерская безопасно заменить механические подшипники в высокоскоростном серводвигателе?
О: Нет. Стандартные машинные мастерские не имеют специализированных приспособлений для выравнивания и электронных инструментов, необходимых для безопасной разборки серводвигателя без размагничивания ротора. Что еще более важно, снятие корпуса энкодера полностью разрушает откалиброванный угол смещения коммутации, что может привести к тому, что двигатель будет потреблять чрезмерный ток или неуправляемо разгоняться при повторной установке, если он не будет электронно выровнен с использованием специализированного испытательного оборудования.
В2: Каков средний процент финансовой экономии при ремонте сервопривода по сравнению с покупкой новой системы?
О: Ремонт на уровне компонентов обычно стоит от 20 до 40 процентов от цены совершенно нового блока. Эта экономия еще более значительна для мощных осей или устаревших моделей, где покупка новой модели также потребует дорогостоящих переделок монтажных пластин и переписывания кода управления движением ПЛК. Диапазоны цен варьируются в зависимости от конкретного типа неисправности; цены будут колебаться, и для конкретных расценок, пожалуйста, свяжитесь с Beijing Zhongping Technology.
В3: Теряются ли абсолютные начальные положения и внутренние карты параметров энкодера во время технического обслуживания?
О: Нет, при условии, что ремонт выполняется специализированным учреждением. Все файлы параметров, конфигурации прошивки и кадры данных энкодера загружаются и резервируются с использованием специализированных инструментов извлечения данных перед началом любой физической разборки. После ремонта оборудования профили параметров восстанавливаются, гарантируя, что двигатель будет беспрепятственно интегрирован обратно в машину.
В4: Что вызывает потерю крутящего момента серводвигателем во время работы при нормальных рабочих температурах?
О: Это состояние обычно вызвано частичным размагничиванием ротора. Если двигатель испытывает всплеск перегрузки по току или избыточное рассеяние тепла во время работы, постоянные магниты теряют магнитную плотность потока. Двигатель затем должен потреблять значительно больший ток для производства того же крутящего момента, в конечном итоге вызывая срабатывание защиты от перегрузки по току.
В5: Необходимо ли отправлять серводвигатель и сервопривод вместе для профессиональной оценки ремонта?
О: Да, настоятельно рекомендуется отправлять оба устройства вместе, особенно при устранении неполадок прерывистых сигналов связи или ошибок обратной связи с замкнутым контуром. Тестирование двигателя и привода как согласованной системы позволяет техническим специалистам проводить полные симуляции с замкнутым контуром на динамометрическом испытательном стенде, гарантируя, что как силовая ступень, так и логика обратной связи работают безупречно вместе.
В6: Какой тип промышленного гарантийного покрытия применяется к восстановленной логике сервопривода и оборудованию двигателя?
О: Все завершенные капитальные ремонты имеют комплексную 12-месячную промышленную гарантию, охватывающую все замененные электронные компоненты, датчики обратной связи и технический труд. Эта гарантия дает менеджерам по эксплуатации такие же гарантии надежности, как и совершенно новый компонент, обеспечивая стабильную долгосрочную работу.
FAQ
1. Кто мы?
Beijing Zhongping Technology Co., LTD. (北京众平科技股份有限公司) является глобальным поставщиком услуг в области промышленной электроавтоматизации, научно-исследовательской, проектно-конструкторской, маркетинговой, технической сервисной компанией, специализирующейся на промышленном интернете, а также на услугах международного импорта и экспорта.
2. Что вы можете купить у нас?
ПЛК (PLC), инверторы, человеко-машинные интерфейсы, гидравлические изделия, низковольтное распределительное оборудование, промышленные роботы и комплектующие.
3. Есть ли товар в наличии или его нужно закупать у другого поставщика?
У нас большой складской запас товаров и собственный склад.
4. Какие у нас преимущества перед другими поставщиками?
Наша компания имеет большой объем запасов и несколько складов, а также офисы в крупных промышленных провинциях и городах страны, и ряд зарубежных сервисных центров. Мы предоставляем комплексные услуги по интеллектуальному производству в режиме "одного окна", экономя ваши усилия, рабочую силу и затраты.
5. Можете ли вы предоставить 100% новые оригинальные аутентичные продукты?
Мы продаем только новые оригинальные подлинные товары, без восстановления, без подделок, только от оригинального завода!
6. Сколько времени занимает доставка?
При наличии товара на складе доставка занимает 2-3 рабочих дня; при большом количестве — 5-7 рабочих дней после получения оплаты; если это нестандартная модель, это займет некоторое время, мы сообщим вам точное время доставки.
7. Доступна ли техническая поддержка?
Конечно, у нас есть профессиональная техническая команда, которая поможет вам решить технические проблемы.
8. Как мы гарантируем качество?
У нас три процесса контроля качества товаров.
1). Наши инженеры регулярно инспектируют производство и контроль качества на заводе.
2) Входящие материалы проверяются опытными инженерами по закупкам, прежде чем они могут быть помещены на склад.
3). Не менее 2 человек из отдела логистики перекрестно проверяют товары перед отправкой.
9. Можете ли вы гарантировать безопасную и надежную доставку вашей продукции?
Да, мы строго используем международную стандартную упаковку. Мы также используем специальную упаковку для опасных грузов и холодильную доставку для товаров, требующих температурного режима. Специальная упаковка для товаров и стандартная упаковка для общих грузов могут повлечь за собой дополнительные расходы.
10. Как насчет фрахта?
Стоимость зависит от того, как вы решите получить товар. Экспресс — обычно самый быстрый, но и самый дорогой способ. Морские перевозки — лучшее решение для больших объемов товаров. Точная стоимость доставки зависит от суммы покупки, количества и веса вашего заказа. Пожалуйста, не стесняйтесь обращаться к нам для получения дополнительной информации.
 +86 010-64225983
 +8613811814778

 Дом 26, община Лиюань, район Чаоян, Пекин, Китай